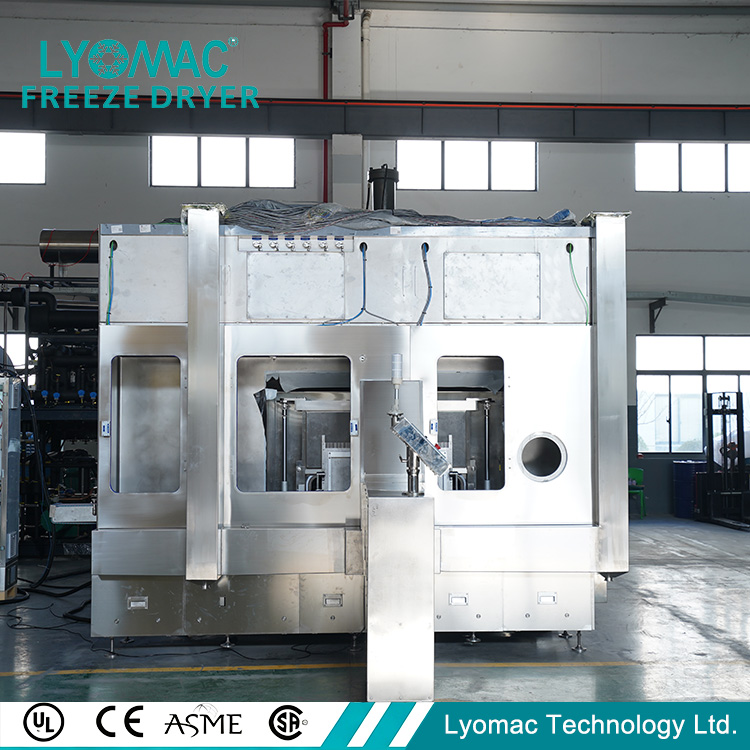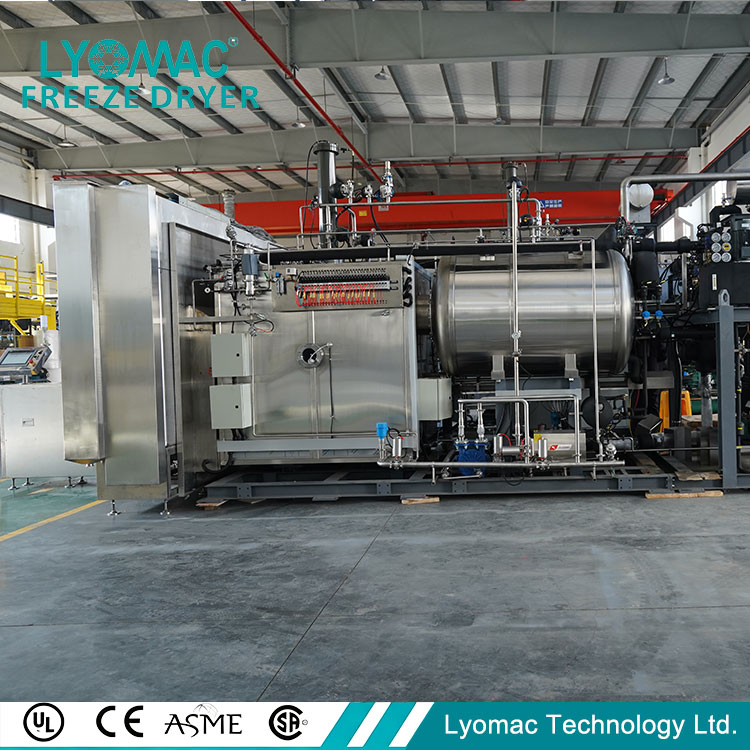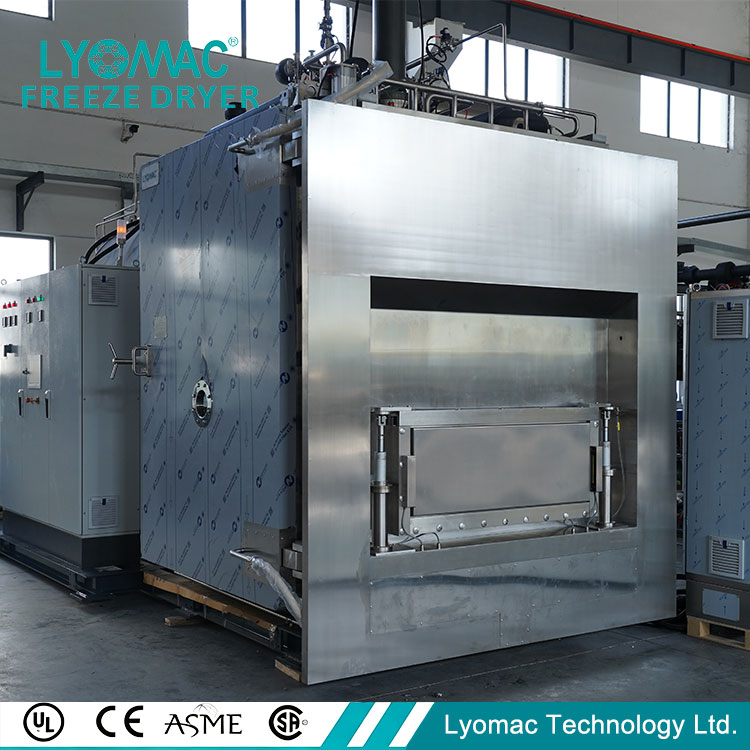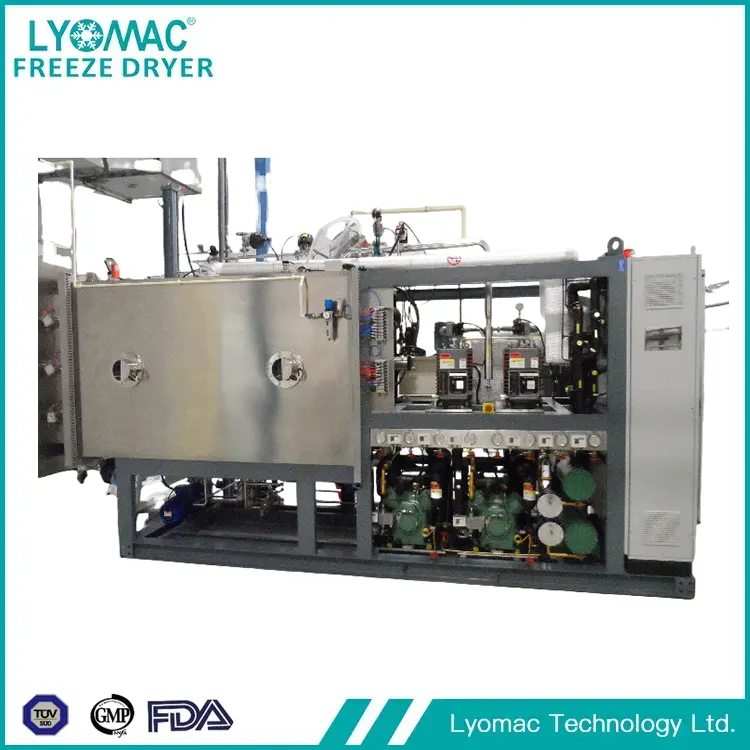
Tecnologia e analisi delle applicazioni Nel campo della produzione industriale, i liofilizzatori industriali, con i loro esclusivi vantaggi di essiccazione a bassa temperatura, sono diventati apparecchiature fondamentali indispensabili in molti settori come quello farmaceutico, alimentare, bioingegneria e nuovi materiali. Rispetto ai liofilizzatori domestici, i liofilizzatori industriali hanno una maggiore capacità di lavorazione, un controllo del processo più preciso e una progettazione del sistema più complessa, soddisfacendo i severi requisiti della produzione industriale su larga scala in termini di qualità, stabilità ed efficienza del prodotto.
I.Core Tecnologie e sistemi di lavoro dei liofilizzatori industriali
Il principio di funzionamento dei liofilizzatori industriali si basa su tre fasi fondamentali: "congelamento - sublimazione - desorbimento". La sua tecnologia principale risiede nel controllo preciso della temperatura, del livello di vuoto e del tempo. L'intero sistema è costituito da quattro sistemi principali: un sistema di refrigerazione congela rapidamente i materiali a una bassa temperatura impostata (tipicamente da -40°C a 80°C), utilizzando la tecnologia di refrigerazione a cascata per garantire stabilità alle basse temperature; un sistema di vuoto crea un ambiente ad alto vuoto (pressione inferiore a 100Pa) utilizzando un gruppo di pompe per vuoto, fornendo le condizioni necessarie per la sublimazione del ghiaccio, ed è dotato di dispositivi di misurazione e controllo del vuoto per regolare il livello di vuoto in tempo reale; un sistema di riscaldamento utilizza il riscaldamento radiante o conduttivo per fornire energia per il processo di sublimazione, evitando temperature eccessivamente elevate del materiale che potrebbero danneggiare nutrienti o principi attivi; e un sistema di cattura dell’acqua utilizza un separatore d’acqua a bassa temperatura (temperature da -60°C a 120°C) per catturare il vapore acqueo generato durante la sublimazione, prevenendo il riflusso dell’umidità e influenzando l’effetto di essiccazione.
I moderni liofilizzatori industriali incorporano anche una tecnologia di controllo intelligente, utilizzando un sistema di controllo PLC per ottenere impostazioni precise, monitoraggio in tempo reale e registrazione dei dati dei parametri di processo. Ciò supporta la riproducibilità del processo su più lotti e include funzioni di sicurezza come allarmi di guasto e spegnimento automatico, migliorando significativamente la stabilità e l'affidabilità della produzione. Alcune apparecchiature di fascia alta sono inoltre dotate di sistemi Clean In-Place (CIP) e Sterilization In-Place (SIP) per soddisfare i requisiti di produzione pulita di settori come quello farmaceutico e alimentare.
II. Principali aree di applicazione dei liofilizzatori industriali
Industria farmaceutica: questa è una delle aree di applicazione principali dei liofilizzatori industriali. I farmaci sensibili al calore come antibiotici, vaccini, prodotti biologici e farmaci proteici sono soggetti a degradazione e inattivazione durante i processi di essiccazione a temperatura ambiente o ad alta temperatura. La tecnologia di liofilizzazione può rimuovere l'umidità in un ambiente sottovuoto a bassa temperatura, preservando i principi attivi e l'efficacia dei farmaci. I farmaci liofilizzati hanno una forte stabilità, una durata di conservazione che può essere estesa a diversi anni e possono ripristinare rapidamente la loro efficacia originaria dopo la reidratazione. Sono ampiamente utilizzati nella produzione di farmaci iniettabili, preparazioni orali e altri prodotti.
Industria alimentare: i liofilizzatori industriali vengono utilizzati per la produzione su larga scala di alimenti liofilizzati, come frutta e verdura liofilizzata, carne liofilizzata e cibi pronti liofilizzati. Rispetto alle apparecchiature domestiche, i modelli industriali possono raggiungere una produzione continua, con una capacità di lavorazione giornaliera di diverse tonnellate o addirittura decine di tonnellate. Ad esempio, il caffè liofilizzato conserva l'aroma e il sapore del caffè attraverso la tecnologia di liofilizzazione e il suo gusto è vicino a quello del caffè appena macinato dopo la preparazione. Il porridge istantaneo liofilizzato, i noodles liofilizzati e altri cibi pronti richiedono solo acqua calda per la preparazione, preservando i nutrienti degli ingredienti e ottenendo allo stesso tempo una conservazione a lungo termine a temperatura ambiente, soddisfacendo le richieste del mercato dei beni di consumo in rapida evoluzione.
Nel campo della bioingegneria: viene utilizzato per l'essiccazione e la conservazione di preparati microbici, preparati enzimatici, prodotti cellulari, ecc. Ad esempio, nella produzione industriale, i preparati probiotici, dopo la rimozione dell'umidità mediante liofilizzazione, consentono ai probiotici di mantenere la loro attività in un ambiente di essiccazione a bassa temperatura. Le polveri e le capsule probiotiche risultanti hanno una lunga durata di conservazione e possono recuperare rapidamente nell'intestino dopo il consumo. I preparati enzimatici, dopo la liofilizzazione, mostrano una stabilità notevolmente migliorata, facilitando il trasporto e lo stoccaggio, e sono ampiamente utilizzati nella lavorazione degli alimenti, nel trattamento delle acque reflue e in altri settori.
Nei nuovi materiali e in altri campi: nel campo dei nuovi materiali, i liofilizzatori industriali vengono utilizzati per essiccare nanomateriali, materiali porosi, materiali superconduttori, ecc., prevenendo agglomerazioni e danni strutturali durante il processo di essiccazione e preservando le loro proprietà fisico-chimiche uniche. In campi come il restauro di reperti culturali e l'aerospaziale, la tecnologia di liofilizzazione può essere utilizzata per trattare reperti culturali umidi e cibo spaziale, consentendo la conservazione a lungo termine o applicazioni in condizioni speciali.
III. Tendenze di sviluppo del settore
Poiché le industrie richiedono sempre più una qualità dei prodotti più elevata, i liofilizzatori industriali si stanno evolvendo verso una maggiore efficienza, risparmio energetico e intelligenza. Da un lato, l’ottimizzazione della progettazione dei sistemi di refrigerazione e del vuoto migliora l’efficienza di utilizzo dell’energia e riduce il consumo energetico delle apparecchiature. D’altro canto, l’integrazione di algoritmi di intelligenza artificiale e tecnologie IoT consente il monitoraggio remoto, la previsione dei guasti e l’ottimizzazione dei processi, migliorando ulteriormente l’efficienza della produzione e la coerenza del prodotto. Allo stesso tempo, le apparecchiature di liofilizzazione personalizzate stanno diventando un punto caldo di sviluppo, soddisfacendo le esigenze individuali di diversi settori. Gli esempi includono i liofilizzatori asettici per prodotti biologici e le linee di produzione di liofilizzazione continua per l'industria alimentare, che soddisfano meglio le esigenze segmentate di vari settori.
Essendo un'apparecchiatura interdisciplinare di fascia alta, lo sviluppo tecnologico e l'espansione delle applicazioni dei liofilizzatori industriali non solo guidano la trasformazione e l'aggiornamento delle industrie correlate, ma forniscono anche un supporto cruciale per la vita sana delle persone e il progresso tecnologico. In futuro, continueranno a svolgere un ruolo chiave in molti campi emergenti.