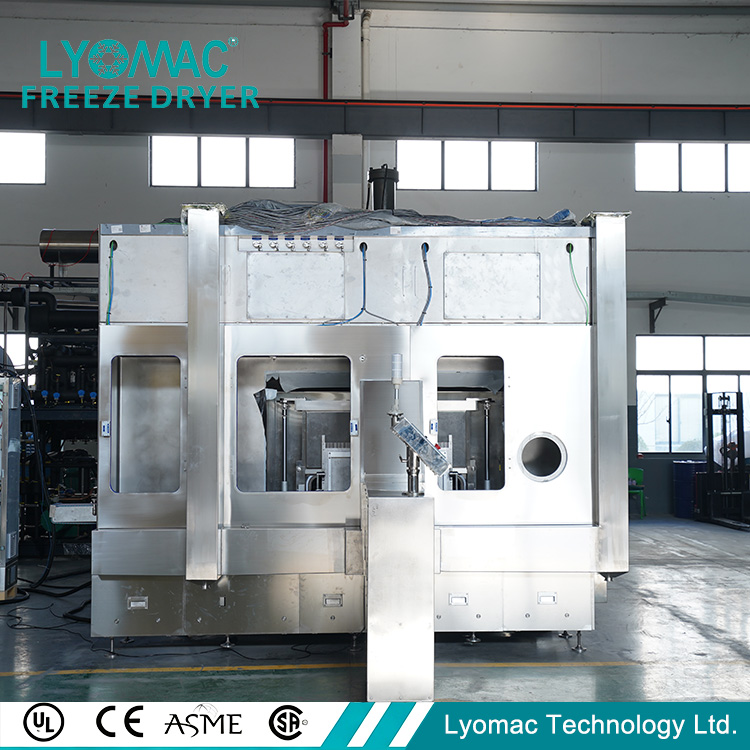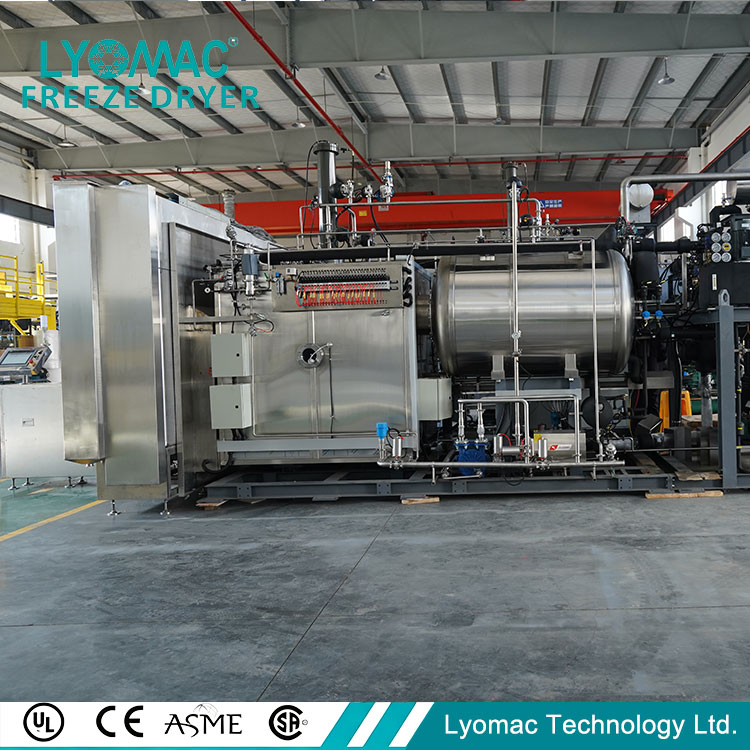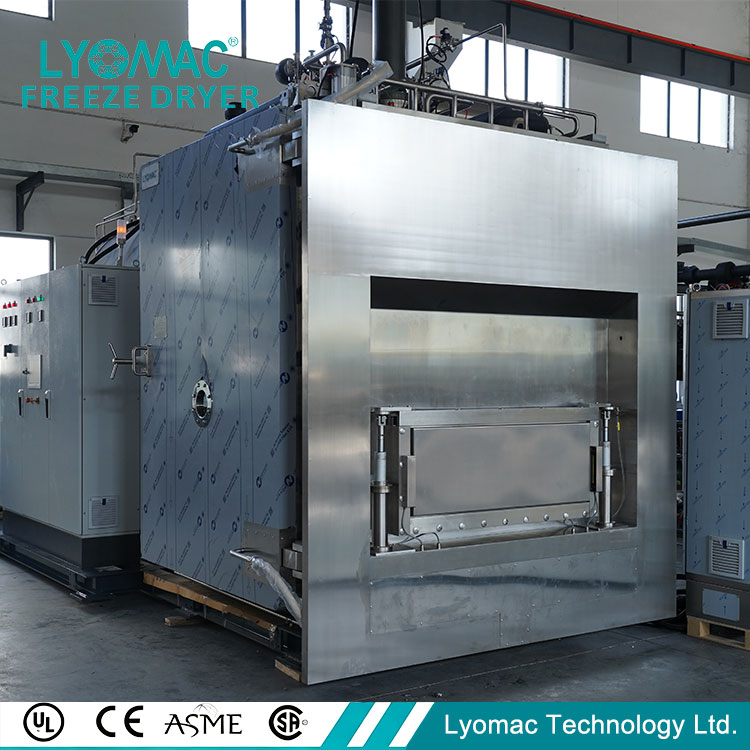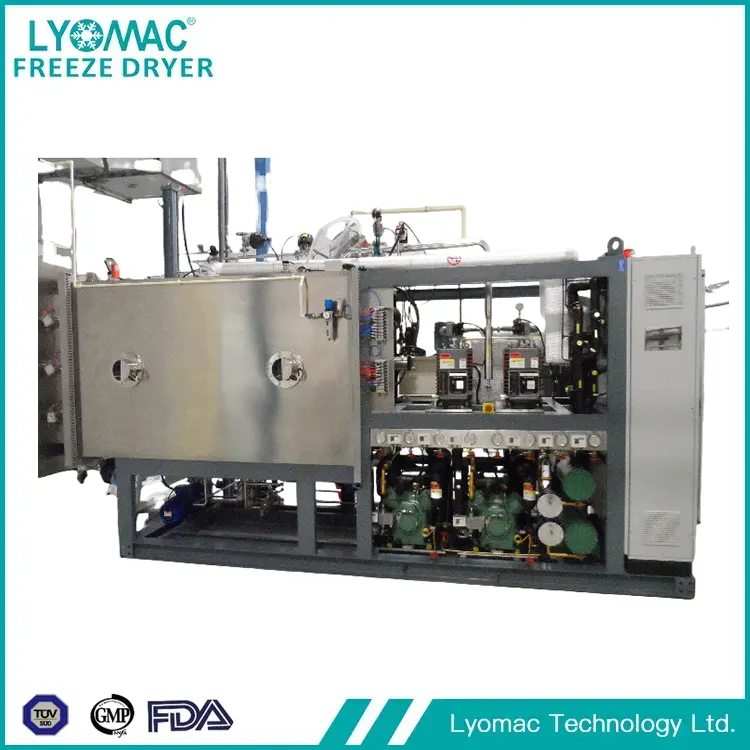
A Liofilizzatore nutraceuticosvolge un ruolo fondamentale nella moderna produzione di integratori alimentari consentendo la disidratazione a bassa temperatura che preserva la bioattività, la struttura e la stabilità degli ingredienti sensibili. Questo articolo fornisce un esame completo delle apparecchiature per la liofilizzazione nutraceutica, concentrandosi sulla configurazione del sistema, sui parametri tecnici, sulla logica operativa, sull'allineamento normativo e sui casi di utilizzo industriale. Attraverso un'analisi strutturata e un chiarimento delle domande comuni, il contenuto delinea come la tecnologia di liofilizzazione supporta qualità costante, scalabilità e fattibilità del prodotto a lungo termine negli ambienti di produzione nutraceutica.
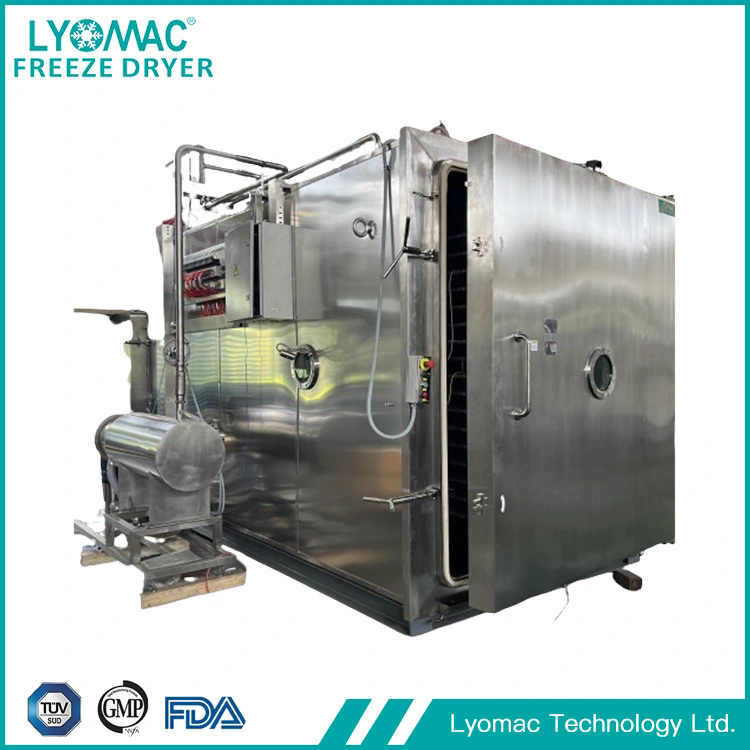
Un liofilizzatore nutraceutico è un sistema di liofilizzazione industriale specificamente progettato per trattare ingredienti di integratori alimentari come probiotici, enzimi, estratti botanici, peptidi, vitamine e intermedi alimentari funzionali. L'apparecchiatura funziona rimuovendo l'acqua mediante sublimazione in condizioni di vuoto controllato, consentendo ai composti termicamente sensibili di mantenere la loro integrità molecolare.
A differenza dei metodi di disidratazione convenzionali, la liofilizzazione nutraceutica mantiene le microstrutture porose, consentendo una rapida reidratazione e una migliore biodisponibilità. L'obiettivo centrale di un liofilizzatore nutraceutico è stabilizzare i principi attivi soddisfacendo al tempo stesso i rigorosi requisiti normativi, di qualità e di sicurezza comunemente associati all'industria degli integratori alimentari.
Le prestazioni di un liofilizzatore nutraceutico sono determinate da una combinazione di controllo termico, efficienza del vuoto, design della camera e logica di automazione. Questi parametri devono essere in linea con le caratteristiche fisico-chimiche dei materiali nutraceutici e con la scala di produzione.
| Parametro | Gamma di specifiche tipiche | Rilevanza tecnica |
|---|---|---|
| Volume della camera | 0,5 m³ – 20 m³ | Determina la capacità e la scalabilità del batch |
| Intervallo di temperatura dello scaffale | Da -55°C a +70°C | Supporta le fasi di congelamento, essiccazione primaria e secondaria |
| Livello di vuoto massimo | ≤ 5 Pa | Garantisce un'efficiente sublimazione del ghiaccio |
| Capacità del condensatore | 20 kg – 500 kg di ghiaccio | Previene il riflusso del vapore e l'instabilità del processo |
| Sistema di controllo | PLC + HMI con gestione ricette | Abilita cicli di produzione ripetibili e validati |
Il coordinamento preciso di questi parametri consente ai produttori di prodotti nutraceutici di ottenere un contenuto di umidità uniforme, una durata di conservazione prolungata e una qualità costante da lotto a lotto.
La liofilizzazione è integrata nella produzione nutraceutica sia come processo di stabilizzazione che di abilitazione della formulazione. Le materie prime vengono generalmente pretrattate mediante concentrazione, omogeneizzazione o miscelazione prima di essere trasferite in vassoi, fiale o contenitori sfusi per la liofilizzazione.
Durante l'essiccazione primaria, la sublimazione del ghiaccio rimuove l'acqua libera preservando la struttura della matrice dei composti nutraceutici. L'essiccazione secondaria riduce ulteriormente l'umidità legata a livelli compatibili con la conservazione e l'incapsulamento a lungo termine. Il prodotto secco risultante è leggero, poroso e chimicamente stabile, il che lo rende adatto a processi a valle come macinazione, miscelazione, compresse o riempimento di bustine.
Questa integrazione supporta la conformità con i quadri di Good Manufacturing Practice (GMP) e si allinea con la crescente domanda del mercato di integratori alimentari di elevata purezza e minimamente trasformati.
D: In che modo un liofilizzato nutraceutico preserva i composti bioattivi?
R: Operando a basse temperature e sotto vuoto, il processo di liofilizzazione riduce al minimo la degradazione termica e l'ossidazione, consentendo agli enzimi sensibili, ai probiotici e ai fitonutrienti di mantenere la stabilità strutturale e funzionale.
D: Come viene controllato il contenuto di umidità durante la liofilizzazione?
R: Il controllo dell'umidità viene ottenuto attraverso cicli di essiccazione graduali, efficienza del condensatore e monitoraggio della pressione in tempo reale, garantendo che i livelli di umidità residua soddisfino i requisiti di formulazione e durata di conservazione.
D: In che modo la progettazione delle apparecchiature supporta la conformità normativa?
R: La struttura igienica della camera, il software di controllo convalidato e i dati di processo tracciabili consentono ai liofilizzatori nutraceutici di supportare la documentazione GMP, la preparazione agli audit e i protocolli di garanzia della qualità.
L’evoluzione dei liofilizzatori nutraceutici è influenzata dalla crescente domanda di nutrizione personalizzata, formulazioni clean-label e armonizzazione normativa globale. La progettazione delle apparecchiature tende verso una maggiore efficienza energetica, automazione avanzata e scalabilità modulare.
Si prevede che l’integrazione con i sistemi di produzione digitale, l’analisi dei processi in tempo reale e l’ottimizzazione intelligente delle ricette miglioreranno ulteriormente la coerenza e ridurranno la variabilità operativa. Man mano che le formulazioni nutraceutiche diventano sempre più complesse, la tecnologia di liofilizzazione rimarrà uno strumento fondamentale per preservare l’efficacia e supportare l’innovazione.
Nel settore degli integratori alimentari, un liofilizzatore nutraceutico funge da tecnologia fondamentale che collega la stabilità del prodotto, l’efficienza della produzione e l’allineamento normativo. Consentendo una disidratazione controllata senza compromettere l'integrità degli ingredienti, la liofilizzazione supporta la produzione di prodotti nutraceutici di alto valore sui mercati globali.
I produttori che cercano competitività a lungo termine valutano sempre più l’affidabilità delle apparecchiature, la trasparenza dei processi e l’adattabilità tecnica. In questo contesto, le soluzioni fornite daLYOMACsono posizionati per supportare l’evoluzione dei requisiti di produzione e dei parametri di riferimento di qualità.
Per consulenze tecniche dettagliate, indicazioni sulla configurazione del sistema o raccomandazioni specifiche per l'applicazione, le parti interessate sono incoraggiate a farlocontattaciesplorare come i sistemi di liofilizzazione nutraceutica LYOMAC possono allinearsi con gli obiettivi operativi.